Introduction
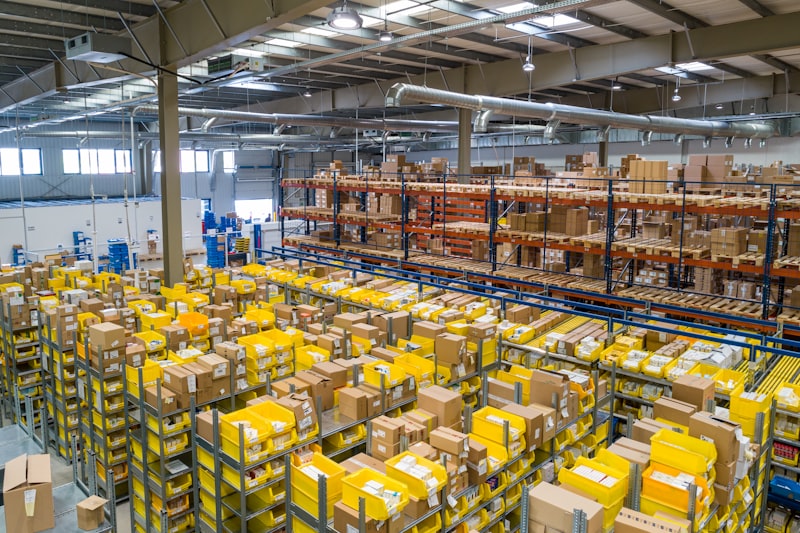
Ces erreurs ne sont pas rares. On les retrouve dans des organisations sérieuses, dotées d'outils modernes, pilotées par des équipes compétentes. Ce qui les unit : elles sont structurelles, souvent invisibles au quotidien, et leur coût réel n'est presque jamais calculé.
Chiffres clés :
- 17 € : coût moyen d'une erreur de picking par commande (Mecalux)
- 300 000 € : pertes annuelles moyennes liées aux erreurs de collecte en entrepôt (étude Intermec)
- 20–30 % : coût de possession d'un stock (% de la valeur stockée par an)
- 10–15 % : part des coûts logistiques dans les achats d'une entreprise (Shiptify, 2025)
Principe : Un entrepôt ne dysfonctionne pas parce que les équipes ne travaillent pas bien. Il dysfonctionne parce que les processus de fond n'ont jamais été stabilisés. Les gens font de leur mieux dans un système qui ne le permet pas.
Erreur n°1 — Trop de stock
Le surstock est l'erreur la plus répandue et la moins bien mesurée. Le coût de possession d'un stock représente entre 20 et 30 % de sa valeur par an. Pour une PME avec 300 000 € de stock moyen, c'est jusqu'à 90 000 € de charges annuelles uniquement pour conserver ces marchandises.
Causes : achats massifs pour remises fournisseurs / stock de sécurité surcalibré / prévisions approximatives / absence de revue des références dormantes.
Correction : analyse ABC sur 12 mois, calcul du taux de possession réel, revue mensuelle des stocks dormants (zéro mouvement sur 90 jours), stock de sécurité aligné sur variabilité réelle fournisseurs.
Erreur n°2 — Mauvais adressage
Chaque emplacement doit avoir une adresse unique, lisible, cohérente entre le terrain et le système d'information. Un mauvais adressage conduit les opérateurs à mémoriser la localisation des produits — tant que les anciens sont là, ça tourne. Dès qu'ils partent, l'entrepôt perd sa mémoire.
Formes fréquentes : codes non normalisés / emplacement physique introuvable depuis le WMS / zones de sol non adressées / adressage non mis à jour après réaménagement.
Correction : convention d'adressage documentée (allée/colonne/niveau/position), mise à jour simultanée WMS + étiquettes terrain, adressage de toutes les zones utilisées y compris sol.
Erreur n°3 — Flux croisés non maîtrisés
Mélanger les flux entrants (réception), sortants (expédition) et retours (logistique inverse) dans les mêmes zones est l'une des causes les plus fréquentes d'erreurs de commandes. Une palette de retour non contrôlée dans la zone de stockage actif, c'est un risque d'expédier un produit défectueux.
3 flux à séparer absolument : réception / expédition / retours clients.
Correction : cartographie des flux réels (spaghetti chart), zones dédiées par type de flux, zone de quarantaine physique obligatoire, plages horaires séparées si l'espace ne le permet pas.
Erreur n°4 — WMS mal utilisé
La forme la plus courante du problème n'est pas l'absence de WMS, mais sa sous-utilisation : picking dirigé non activé, règles de réapprovisionnement désactivées, module d'emplacements non paramétré. On retrouve un WMS utilisé comme tableur amélioré alors qu'il pourrait structurer l'ensemble des flux.
3 situations typiques : WMS non paramétré / WMS partiellement activé / WMS déployé sans formation.
Règle d'or : avant d'aller vers un WMS plus avancé, vérifier que le WMS actuel est utilisé à 80 % de ses capacités.
Erreur n°5 — Slotting figé
Le slotting défini à l'ouverture et jamais révisé devient progressivement contre-productif. Les produits A ne sont plus en zone de forte accessibilité. Les opérateurs parcourent des distances inutiles à chaque préparation.
Règle ABC : produits A (20 % références = 80 % mouvements) → zone ergonomique 80-160 cm, proximité départ picking. Produits C → zones éloignées/hauteur.
Chiffre clé : une révision du slotting basée sur l'analyse ABC des 12 derniers mois réduit les distances de déplacement de 15 à 20 % sans investissement supplémentaire (benchmarks 2025).
Erreur n°6 — Indicateurs suivis mais non analysés
80 % des responsables logistiques placent les KPI parmi leurs priorités (Hardis Group, 2025). Mais la majorité en suivent trop sans en interpréter aucun avec profondeur. Le problème n'est pas le nombre d'indicateurs — c'est l'absence de processus pour les transformer en décisions.
Confusion symptôme/cause : taux de retour élevé ≠ problème de logistique inverse (c'est un symptôme de picking, qualité, emballage ou fiche article). Taux de service en baisse ≠ problème de capacité.
Correction : 5 à 7 indicateurs pilotables maximum, cible + zone d'alerte + zone rouge pour chacun, "5 pourquoi" systématiques sur les dérives.
Erreur n°7 — Technologie sur socle instable
La technologie est un amplificateur. Elle amplifie ce qui existe. Sur des processus fiabilisés, elle crée de la valeur. Sur des flux instables et des données incorrectes, elle amplifie les dysfonctionnements à plus grande vitesse.
L'IA ne répare pas le chaos. Elle l'amplifie.
Questions à poser avant tout projet tech : précision stock > 98 % ? processus documentés ? équipes formées aux fondamentaux ? baseline de KPI sur 3 mois ?
Correction : séquencer — fiabiliser d'abord, mesurer ensuite, automatiser en dernier.
Diagnostiquer avant de corriger
3 actions terrain pour poser un diagnostic solide en 2 semaines sans budget :
- Chronoanalyse : suivre 5 commandes et 5 réceptions de bout en bout
- Mesure de la précision de stock sur 50 à 100 références (< 95 % = premier chantier)
- Analyse ABC rapide sur 6 mois et vérification du positionnement des produits A
Dans 9 entrepôts sur 10, au moins 3 de ces 7 erreurs sont présentes simultanément. Les 2 à 3 premières corrections engagées produisent 60 à 70 % des gains totaux.
La méthode F.L.U.X™ comme fil conducteur
- F — Fiabiliser : stabiliser les processus de base (réception, adressage, stock physique conforme)
- L — Lire : mettre en place les indicateurs qui permettent de comprendre où se situent les pertes
- U — Unifier : aligner outils, données et équipes autour d'une vision partagée
- X — eXécuter : seulement alors, les projets d'automatisation et d'IA ont une chance d'apporter de la valeur réelle
Erreurs 1 à 5 = problèmes de phase Fiabiliser. Erreur 6 = problème de phase Lire. Erreur 7 = résultat d'avoir voulu sauter directement à eXécuter.