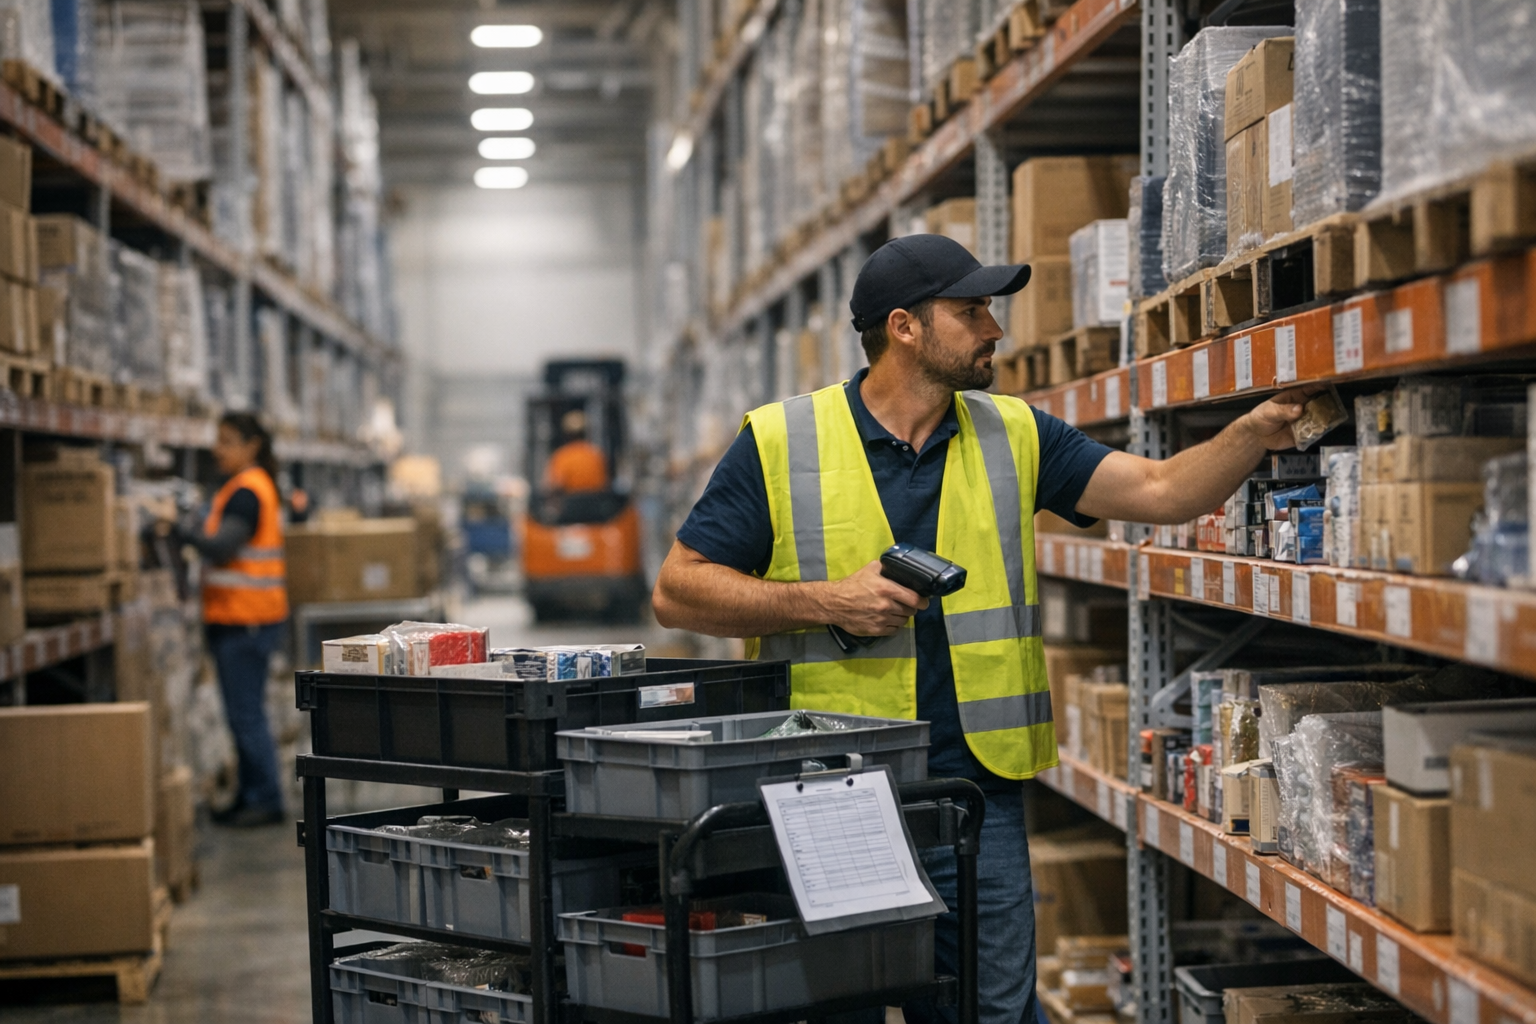
La préparation de commandes est l'opération la plus chère d'un entrepôt. Selon les données sectorielles les plus convergentes, elle représente entre 40 % et 55 % des coûts totaux d'exploitation. Dans certaines configurations e-commerce à forte diversité de références, ce chiffre monte jusqu'à 60 %.
Ce n'est pas une surprise : la préparation mobilise des opérateurs pendant des heures, sur des distances quotidiennes qui peuvent dépasser 15 km, pour des gestes répétitifs dont la moitié au moins — les déplacements — ne créent aucune valeur directe. Les déplacements représentent à eux seuls plus de 50 % du temps total de préparation. Chaque pas est un coût.
La bonne nouvelle : dans la plupart des entrepôts que j'ai traversés, les gains les plus significatifs ne viennent pas d'investissements technologiques. Ils viennent d'une meilleure organisation de ce qui existe déjà — les zones, les emplacements, la logique de traitement des commandes. C'est ce que cet article documente, en partant de la méthode avant de parler d'outils.
Une erreur de picking coûte en moyenne entre 50 et 100 € par incident — logistique inverse, remise en stock, nouvelle expédition, impact relation client. Les 7 erreurs de performance les plus fréquentes en entrepôt montrent que la plupart de ces incidents sont organisationnels, pas accidentels.
Le chiffre qui change tout — 40 à 55 % des coûts d'exploitation d'un entrepôt sont absorbés par la préparation de commandes. Ce n'est pas un coût fixe. C'est un levier. Un entrepôt qui réduit ses temps de picking de 20 % ne réduit pas son budget de 20 % — il libère de la capacité sans embaucher. C'est la différence entre croître et recruter.
Partie 1 — Avant les méthodes : poser le diagnostic
Avant de choisir une méthode de picking, il faut comprendre pourquoi la préparation est lente ou imprécise dans l'entrepôt concerné. Les causes sont presque toujours dans l'une de ces quatre catégories :
Les déplacements trop longs
L'opérateur parcourt l'entrepôt dans tous les sens parce que les produits les plus fréquemment commandés sont dispersés — ou pire, stockés loin de la zone d'expédition. Ce problème de slotting est souvent le premier gain accessible, sans aucun investissement.
Les interruptions de flux
Le préparateur s'arrête parce qu'un emplacement est vide, une référence est introuvable, ou parce qu'il doit consulter un document papier. Chaque interruption coûte 2 à 5 minutes de remise en régime. Sur une journée de 10 heures, 10 interruptions = 20 à 50 minutes perdues par opérateur.
Les erreurs de prélèvement
Mauvaise référence, mauvaise quantité, mauvais destinataire. Ces erreurs surviennent quand les emplacements sont mal identifiés, quand plusieurs références sont stockées dans le même emplacement sans séparation claire, ou quand l'opérateur travaille avec une picklist papier qu'il doit interpréter plutôt que suivre.
Les goulets d'étranglement en zones chaudes
Plusieurs opérateurs se croisent dans les mêmes allées aux mêmes heures. Le phénomène est systématique dans les entrepôts sans découpage en zones de travail : tout le monde converge vers les mêmes produits à forte rotation.
Ce diagnostic en quatre points est la base. Sans lui, choisir une méthode de picking revient à choisir un outil avant de connaître le problème.
Partie 2 — Les méthodes de picking : laquelle pour quel entrepôt ?
Il existe quatre grandes méthodes de picking. Elles ne s'excluent pas — un même entrepôt peut en combiner deux ou trois selon les flux.
Méthode 1 — Le picking discret (commande par commande)
Principe — Un préparateur, une commande, du début à la fin. Il prend sa picklist, parcourt l'entrepôt pour collecter tous les articles, puis revient à la zone d'expédition. Méthode la plus simple à comprendre et à contrôler.
Pour qui — Entrepôts à faible volume de commandes (< 50/jour), forte diversité de références, commandes complexes ou à fort risque d'erreur (pharmaceutique, pièces détachées critiques, luxe). Aussi adapté pour les commandes urgentes hors flux standard.
Limites — C'est la méthode la moins productive en déplacements. Chaque commande génère un parcours complet de l'entrepôt. À volume croissant, elle sature rapidement. Productivité indicative : 60 à 80 lignes par heure.
Quand l'abandonner — Dès que le volume dépasse 80 à 100 commandes par jour avec plus de 3 lignes en moyenne, le picking discret devient le principal goulot.
Méthode 2 — Le picking par zone
Principe — L'entrepôt est découpé en zones physiques. Chaque préparateur est affecté à une zone et ne la quitte pas. La commande « circule » d'une zone à l'autre jusqu'à être complète — par convoyeur, chariot navette, ou transmission numérique si le WMS est présent.
Pour qui — Entrepôts à référentiel large (> 2 000 références), flux réguliers, et produits suffisamment diversifiés pour justifier une spécialisation des zones. Particulièrement efficace dans les entrepôts multi-températures (ambiant + frais + congelé) ou multi-caractéristiques (produits chimiques / non-chimiques, grand gabarit / petit gabarit).
Avantages — Réduction drastique des déplacements individuels. Montée en expertise des opérateurs sur leurs références. Suppression des engorgements dans les allées. Gain de productivité jusqu'à +50 % par rapport au picking discret dans les configurations adaptées (DocShipper, 2025).
Limite principale — La coordination entre zones crée un nouveau problème : la synchronisation. Si une zone est en retard, toutes les commandes qui la traversent sont bloquées. Il faut donc des règles de déclenchement et un suivi des en-cours par zone.
Ce que j'observe dans les PME sans WMS — Le picking par zone sans WMS fonctionne — à condition que les règles de circulation des commandes entre zones soient explicites et respectées. Le problème classique : une zone accumule du travail sans signal visible. Les commandes s'empilent. Les autres zones finissent et attendent. La solution la plus simple avant un WMS : un tableau kanban physique à l'entrée de chaque zone, avec un stock maximum de commandes en attente au-delà duquel le chef d'équipe intervient.
Méthode 3 — Le picking par vagues (wave picking)
Principe — Les commandes ne sont pas lancées une par une mais par « vagues » regroupant plusieurs commandes selon des critères définis : même transporteur, même heure de collecte, même zone géographique, même client prioritaire. Les opérateurs traitent la vague simultanément, puis une phase de consolidation/tri regroupe les articles par commande.
Pour qui — Entrepôts à fort volume (> 200 commandes/jour), contraintes de coupures transporteur précises, e-commerce avec plusieurs fenêtres d'expédition dans la journée. Requiert un WMS ou a minima un ordonnancement rigoureux.
Avantages — Optimisation des déplacements par mutualisation des trajets. Gain de productivité de 30 à 40 % versus picking discret (DocShipper, 2025). Permet d'absorber les pics sans embauche temporaire si les vagues sont bien dimensionnées.
Limite principale — Nécessite une phase de tri après collecte — ce que certains entrepôts sous-estiment. Si la zone de tri n'est pas dimensionnée pour les volumes de la vague, le gain en picking est annulé par l'engorgement au tri.
Méthode 4 — Le batch picking (multi-commandes simultanées)
Principe — Un seul opérateur collecte en un seul passage les articles de plusieurs commandes simultanément — sur un chariot multi-bacs ou avec un terminal mobile qui gère la répartition en temps réel. Il ne retourne à la base qu'une fois toutes les commandes de son batch collectées.
Pour qui — Commandes légères à peu de lignes (e-commerce B2C, textile, cosmétique), forte densité de références par m², entrepôts à forte rotation avec des commandes répétitives sur les mêmes références.
Avantages — Réduction maximale des déplacements à vide. Idéal pour les structures où 20 % des références représentent 80 % des sorties — la zone chaude peut être couverte en un seul circuit.
Limite principale — Le risque d'erreur d'affectation (article mis dans le mauvais bac) augmente avec le nombre de commandes en cours simultanément. Sans guidage électronique (terminal RF, pick-to-light), le batch picking au-delà de 5 commandes simultanées génère plus d'erreurs qu'il n'en économise.
| Méthode | Volume adapté | Productivité indicative | Prérequis | Point de vigilance |
|---|---|---|---|---|
| Discret | < 80 cmd/j | 60-80 lignes/h | Aucun | Volume limité |
| Par zone | > 100 cmd/j, large référentiel | Jusqu'à +50 % vs discret | Zoning défini | Synchronisation inter-zones |
| Par vagues | > 200 cmd/j | +30 à 40 % vs discret | WMS ou ordonnancement | Zone tri à dimensionner |
| Batch | Commandes légères, fort débit | Réduction déplacements max | Terminal RF recommandé | Erreurs affectation > 5 cmd simultanées |
Partie 3 — Le slotting : placer les bons produits au bon endroit
Le slotting — ou optimisation des emplacements — est le levier le plus sous-exploité dans les PME. Et pourtant, c'est souvent le premier à activer : il ne coûte rien en investissement matériel, et ses effets sont immédiats.
Pourquoi le slotting est décisif
Dans un entrepôt mal sloté, un préparateur peut parcourir 40 % de distance en plus pour collecter les mêmes articles qu'un collègue dans un entrepôt optimisé. Les simulations montrent qu'un slotting correctement appliqué réduit les déplacements de 40 % et augmente la productivité de 25 % (Logistique Magazine, 2025). Sans toucher aux méthodes, sans équipement.
La base du slotting : la classification ABC
La méthode ABC applique le principe de Pareto aux emplacements :
Classe A — 20 % des références, ~80 % des sorties. Ce sont les articles les plus fréquemment commandés. Ils doivent occuper la zone la plus accessible : hauteur ergonomique (genoux-épaules), allées centrales, proche de la zone d'emballage/expédition. L'opérateur ne doit pas faire plus de 20 à 30 mètres pour les atteindre. En rayonnage, les niveaux 2 et 3 (hauteur d'homme) sont réservés aux A. Le niveau 1 (sol, access palette) et les niveaux hauts (> 1,80 m) sont réservés au stockage de masse des A ou aux B.
Classe B — 30 % des références, ~15 % des sorties. Zone intermédiaire. Ces produits doivent être surveillés : un best-seller peut y basculer rapidement. Révision trimestrielle recommandée.
Classe C — 50 % des références, ~5 % des sorties. Zone éloignée, stockage en hauteur ou fond d'entrepôt. Ces produits ne justifient pas un emplacement accessible. S'ils n'ont pas bougé depuis 12 mois, la question de leur maintien en stock mérite d'être posée.
Un point que les guides oublient souvent
Le taux de précision de stock est une condition préalable au slotting. Si vos emplacements ne sont pas fiables (produits mal rangés, erreurs de rangement non détectées), le slotting produit des parcours optimaux sur une carte qui ne correspond plus à la réalité du terrain.
La règle : précision stock ≥ 97 % avant de lancer un reslotting.
Le slotting en pratique : comment démarrer
- Extraire 12 mois d'historique de sorties par référence (depuis l'ERP ou WMS)
- Classer les références par fréquence de picking (nombre de fois prélevées, pas valeur — deux critères différents)
- Identifier les 20 % de références qui représentent 80 % des prélèvements
- Vérifier leur emplacement actuel dans l'entrepôt
- Si des A sont en zone C (loin, en hauteur, au fond) → c'est le premier reslotting à faire, sans attendre
- Planifier le reslotting hors heures de production (nuit ou week-end) pour ne pas perturber les flux
Fréquence recommandée de révision : trimestrielle pour les A, semestrielle pour les B et C. La saisonnalité fait basculer des références d'une classe à l'autre — un produit C en janvier peut devenir A en novembre.
Slotting : des chiffres sans investissement — Dans un entrepôt e-commerce de 5 000 m² avec 8 000 références, un reslotting ABC correctement appliqué a produit les résultats suivants : réduction de 40 % des déplacements opérateurs, augmentation de 25 % de la productivité picking, diminution de 15 % des erreurs de prélèvement, optimisation de 30 % de l'espace de picking actif. Investissement : 2 jours d'analyse + 1 week-end de réorganisation physique. Aucun équipement supplémentaire. (Source : Logistique Magazine / observations terrain, 2025)
Partie 4 — Le layout : organiser l'espace pour minimiser le gaspillage
Le layout est l'architecture des flux dans l'entrepôt. Un bon layout n'empêche pas les problèmes d'organisation — mais un mauvais layout les crée structurellement, quelle que soit la méthode choisie.
Les zones d'un entrepôt de préparation efficace
Un entrepôt de préparation de commandes devrait distinguer au minimum ces cinq zones fonctionnelles — chacune avec des règles de flux claires :
Zone Réception — Tampon entre les livraisons fournisseurs et le stockage. Dimensionnée pour le pic de réception (pas le flux moyen). Si cette zone est trop petite, les marchandises non vérifiées entrent directement en stock — source d'erreurs de picking en aval. Règle terrain : jamais de rangement avant contrôle.
Zone de stockage de masse (réserve) — Stockage par palette ou grande quantité. Séparée physiquement de la zone de picking actif. Le flux réserve → picking (le réapprovisionnement) doit être planifié — pas déclenché en urgence pendant la préparation.
Zone de picking actif (la zone dorée) — Zone la plus dense en déplacements. C'est ici que le slotting ABC s'applique. Les niveaux ergonomiques (genoux-épaules, 0,40 m à 1,70 m) sont réservés aux articles de classe A. Cette zone doit être accessible depuis tous les axes de circulation principaux, sans cul-de-sac ni croisement de flux.
Zone d'emballage / vérification — Positionnée idéalement entre la zone de picking actif et la zone d'expédition. Sa taille doit absorber le pic de préparation — pas le flux moyen. Le poste d'emballage est souvent sous-dimensionné dans les PME : un seul poste pour 5 préparateurs crée un bouchon systématique en fin de flux.
Zone d'expédition (staging) — Zone tampon avant le chargement transporteur. Organisée par vague ou par transporteur (pas par ordre d'arrivée des commandes préparées). Une commande qui attend dans la mauvaise zone est une commande à risque.
Le principe de flux directif
Le flux idéal dans un entrepôt de préparation est rectiligne ou en U : réception → stockage → picking → emballage → expédition, sans retours en arrière ni croisements de flux. Tout croisement est un risque d'erreur et une perte de temps.
Dans les entrepôts en L ou en T (contrainte architecturale fréquente), le découpage en zones doit compenser la géométrie : séparer explicitement les flux entrants et sortants, même si la surface ne le permet pas parfaitement.
L'erreur de layout la plus fréquente en PME — La zone d'emballage positionnée au centre de l'entrepôt. Résultat : les préparateurs traversent la zone d'emballage pour aller chercher leurs articles. Les emballeurs sont constamment traversés par des chariots. Le flux picking et le flux emballage se croisent en permanence — perte de temps, risque d'erreur, fatigue opérateur. La solution n'est pas toujours de reconstruire. Parfois, déplacer 3 tables d'emballage contre un mur suffit à séparer les flux. C'est un diagnostic de 2 heures. Pas un projet de 6 mois.
Partie 5 — Les technologies d'assistance : quand et lesquelles ?
Les technologies ne remplacent pas une organisation solide. Elles amplifient ce qui existe. Sur un picking bien organisé, elles produisent des gains nets. Sur un picking chaotique, elles ajoutent de la complexité.
Trois niveaux d'assistance au picking, du plus simple au plus élaboré :
Niveau 1 — Le terminal RF avec scan codes-barres
Premier outil de digitalisation. Supprime les picklists papier, réduit les erreurs de ressaisie, enregistre les prélèvements en temps réel. Prérequis : emplacements étiquetés et WMS ou ERP compatible. Budget : 800 à 2 000 €/terminal. ROI : 3 à 7 mois.
Niveau 2 — Le picking vocal (voice picking)
L'opérateur reçoit ses instructions par casque et confirme par la voix. Mains libres, yeux libres. Gain de productivité mesuré : +25 à +35 %. Précision : 99,9 % (Zetes, 2024). Formation opérateur : < 1 journée. Prérequis : WMS interfacé. Budget : 3 000 – 9 000 € pour 3 opérateurs.
Niveau 3 — Le pick-to-light / put-to-light
Signaux lumineux sur les rayonnages indiquent à l'opérateur où prélever (pick) et où déposer (put). Idéal pour les zones à forte densité de références et les flux batch picking. Réduit les erreurs sans formation spécifique. Investissement plus élevé, mais très adapté aux zones A à fort débit.
Pour un panorama complet des outils accessibles aux PME, le picking vocal et les terminaux RF sont détaillés dans notre guide d'automatisation low-cost.
Ce qui précède toujours les outils
Avant tout investissement technologique, l'organisation physique doit être en place : slotting ABC cohérent, zones clairement séparées, processus documentés. Un pick-to-light installé sur des emplacements mal slotés ou un vocal picking sans WMS fiable produiront des résultats décevants — et valideront faussement que « la technologie ne marche pas ».
Conclusion
Organiser efficacement la préparation de commandes, c'est travailler dans cet ordre : comprendre les causes des lenteurs et des erreurs, choisir la méthode de picking adaptée au volume et au profil des commandes, optimiser les emplacements par le slotting ABC, structurer les flux physiques par le layout — et seulement ensuite, décider des outils technologiques qui amplifient cette organisation.
Dans la plupart des entrepôts PME que j'ai accompagnés, les gains les plus rapides et les plus durables ne venaient pas d'un investissement en picking vocal ou en robot. Ils venaient d'un reslotting d'un week-end, d'une zone d'emballage déplacée de 5 mètres, ou d'un passage du picking discret au picking par zone sur les commandes standard.
Le picking n'est pas un problème d'outil. C'est un problème de flux. Et les flux, ça se lit avant de se réparer. Si vous souhaitez identifier rapidement les premiers leviers dans votre entrepôt, un diagnostic opérationnel de terrain permet de hiérarchiser les actions en une journée.
Sources — Hardis Supply Chain 2025 (picking : 40-55 % des coûts d'exploitation) · Sitaci / Scallog 2025 (déplacements > 50 % du temps de préparation) · DocShipper 2025 (picking par zone : +50 % productivité ; picking par vagues : +30-40 % ; coût erreur picking 50-100 €) · Zetes / ZetesMedea 2024 (picking vocal : +25 à +35 % productivité, 99,9 % précision) · Logistique Magazine 2025 (slotting ABC : -40 % déplacements, +25 % productivité) · Shiptify / Stockoss 2025 (méthodes picking dynamique, slotting, méthode ABC) · AR Racking / FAQ Logistique (classification ABC et organisation emplacements) · Observations terrain CHAL·CONSULTING IA — accompagnements PME/ETI France 2023–2026